
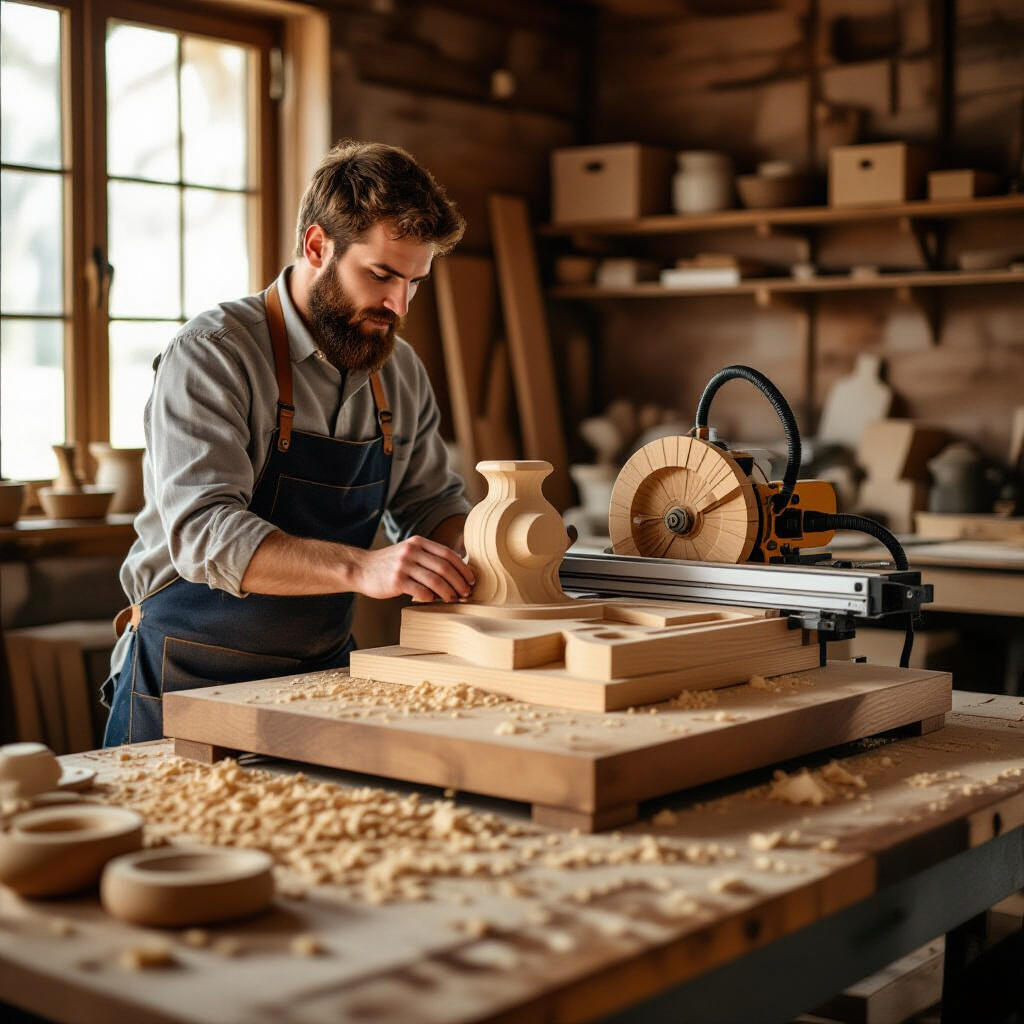
Принцип объёмного копирования древесины
Объёмно-копировальный станок воспроизводит рельеф образца или шаблона на деревянной заготовке. Оператор либо привод перемещает копировальный узел вдоль поверхности-источника, а связанный с ним режущий инструмент снимает материал с заготовки. Система может передавать движение механически или преобразовывать его в команды для управляемых приводов. Для серийной обработки можно подобрать и купить копировальный станок подходящей конфигурации.
Образец задаёт геометрию готовой детали, а шаблон — маршрут обработки. Щуп или ролик следует по поверхности, повторяя её перепады; режущая головка движется синхронно. Например, повторить форму можно при обработке балясин, ножек мебели, резных накладок и рельефных элементов. Результат зависит от точности исходной формы и того, насколько жёстко закреплены все детали.
Передача формы от образца или шаблона
При копировании по образцу щуп непосредственно касается исходной детали. Шаблон может задавать контур или объёмную поверхность и крепиться отдельно от заготовки. Его материал должен сохранять форму под нагрузкой: податливый или повреждённый шаблон смещается и становится источником погрешности. Радиус щупа также влияет на передачу мелкого рельефа: крупный наконечник не воспроизводит углубления, размер которых меньше его контактной зоны.
Основные узлы и их функции
Станок включает станину, рабочий стол или зажимы, копировальный узел, шпиндель с фрезой либо резцом и привод перемещения. Станина удерживает взаимное положение узлов, а прижимы фиксируют образец и заготовку. Щуп или ролик передаёт профиль механизму перемещения; шпиндель вращает инструмент. В механизированных конструкциях движение по осям задают приводы, а система управления согласует их работу.
Конструкции станков и области применения
Компоновка зависит от размера деталей, формы рельефа и требуемого числа повторов. Одни станки копируют профиль вдоль оси вращающейся заготовки, другие обрабатывают плоскообъёмные поверхности. Для серийных деталей применяют установки с несколькими рабочими позициями: это помогает обрабатывать несколько заготовок за один цикл, но требует одинакового базирования и настройки.
Ручное, механизированное и многоосевое управление
В ручной конструкции оператор перемещает головку, одновременно удерживая щуп на образце. Такой способ зависит от навыка и устойчивости движений. Механизированный станок передвигает узлы по направляющим с помощью привода, снижая влияние ручного перемещения. Многоосевая система добавляет управляемое вращение детали или поворот инструмента: это открывает доступ к сложным участкам, но требует точной настройки траекторий. В распространённой схеме XYZ инструмент перемещается по трём линейным направлениям; поворотная ось расширяет диапазон обработки.
Детали, подходящие для копировальной обработки
Метод применяют для изготовления ножек, рукояток, балясин, декоративных рельефов и повторяющихся объёмных элементов. Особенно удобны детали с устойчивым контуром, доступным для щупа и режущей головки. Глубокие узкие выемки и замкнутые полости ограничивают применение метода: инструмент и щуп могут не пройти к нужному участку. Минимальный радиус внутреннего закругления связан с диаметром фрезы.
Подготовка и настройка обработки
До запуска проверяют совпадение баз образца и заготовки, рабочий ход инструмента и свободный доступ к обрабатываемой поверхности. Заготовка должна иметь припуск, достаточный для снятия материала, но не вызывать чрезмерную нагрузку на шпиндель. Сколы, трещины и сучки оценивают до установки: они могут нарушить резание или ослабить крепление.
Базирование и крепление элементов
Образец, шаблон и заготовку размещают относительно одних и тех же базовых поверхностей. Прижимы должны исключать сдвиг и проворачивание, не деформируя древесину. Перед обработкой проверяют, что щуп проходит по всей копируемой зоне, а фреза не задевает крепёж. Если заготовку закрепить с перекосом, повторяемая форма получит смещение или изменённые пропорции.
Выбор инструмента и режима резания
Тип фрезы или резца подбирают по породе древесины, профилю детали и доступу к участку. Диаметр инструмента определяет, насколько узкие впадины можно обработать; затупленная кромка повышает усилие резания и оставляет ворсистую поверхность. Частоту вращения и подачу согласуют с диаметром фрезы и характером материала: чрезмерная подача провоцирует сколы, а слишком медленное продвижение может вызвать прижог. Настройку проверяют на пробном проходе.
Точность, дефекты и ограничения метода
Точность копии зависит от геометрии шаблона, люфта направляющих, жёсткости станины и состояния щупа и фрезы. Упругая рама отклоняется под нагрузкой, а люфт создаёт разницу между ходом щупа и движением инструмента. Поверхность после копирования нередко требует шлифования, особенно при выраженном рельефе или смене направления волокон.
Причины отклонений и способы их выявления
Вибрацию вызывают слабое крепление, дисбаланс инструмента, изношенные подшипники или недостаточная жёсткость конструкции. Сколы часто появляются при резании против направления выхода волокон, затупленной фрезой или чрезмерной подаче. Несовпадение с образцом выявляют сравнением контрольных сечений и осмотром поверхности после пробной обработки. Неравномерный след может указывать на биение шпинделя или загрязнение направляющих.
Влияние древесины и геометрии детали
Порода определяет твёрдость и характер стружки, а направление волокон — склонность к вырывам. Влажная древесина может менять размеры при высыхании, поэтому геометрия детали после обработки не всегда остаётся неизменной. Косослой и сучки осложняют резание: инструмент встречает неоднородные участки и может оставлять локальные дефекты. Мелкий рельеф легче копируется на прямослойной заготовке без трещин.
Безопасность и обслуживание оборудования
Во время работы режущий инструмент и подвижные узлы создают риск пореза, удара стружкой и контакта с вращающейся оснасткой. Защитные устройства не снимают при включённом приводе. Обслуживание выполняют после остановки станка и отключения питания; перед повторным запуском убирают ключи и посторонние предметы из рабочей зоны.
Защита от стружки, пыли и контакта с инструментом
Кожух ограничивает разлёт стружки, а вытяжка удаляет древесную пыль из зоны резания. Оператор использует защитные очки и средства защиты слуха, не подносит руки к фрезе и не очищает работающий станок. Аварийный останов должен оставаться доступным без обхода движущихся частей.
Проверка креплений, механизмов и режущей оснастки
Перед сменой детали осматривают зажимы, направляющие, привод и фиксацию инструмента. Фрезу с трещинами, сколами или заметным износом не используют. Накопившуюся пыль удаляют с направляющих и вентиляционных отверстий: загрязнение мешает плавному ходу и повышает нагрев. Регулярная проверка люфтов помогает выявить смещение до обработки следующей детали.